


- ▶ Un groupe électrogène à gaz de 500 kW peut-il utiliser du biogaz traité en toute sécurité ?
- ▶ Pourquoi un groupe électrogène à gaz de 500 kW peut avoir des ratés d'allumage lors de variations de charge
- ▶ De quelle pression de gaz un groupe électrogène à gaz de 500 kW a-t-il besoin pour fonctionner de manière fiable ?
- ▶ Comment les variations de méthane affectent un groupe électrogène à gaz de 500 kW
Un groupe électrogène à gaz de 500 kW peut-il utiliser du biogaz traité en toute sécurité ?
Un groupe électrogène au gaz de 500 kW peut-il utiliser du biogaz traité en toute sécurité ?
Un groupe électrogène au gaz de 500 kW peut fonctionner en toute sécurité avec du biogaz traité, mais le terme « traité » ne constitue pas à lui seul un critère d'acceptation suffisant. Le gaz doit être constamment adapté au moteur concerné, et non simplement assez propre pour brûler. Pour les équipes chargées du contrôle qualité et de la sécurité, la question pratique est de savoir si la teneur en méthane, la pression du gaz, le sulfure d'hydrogène, l'humidité, les siloxanes, les particules et l'oxygène restent dans les limites convenues avec le fabricant du groupe électrogène dans des conditions réelles d'exploitation.
Le biogaz issu de la digestion anaérobie, du traitement des eaux usées, des installations d'enfouissement et des sites de traitement des déchets organiques peut varier considérablement d'un jour à l'autre. Cette variabilité constitue le principal défi. Un groupe électrogène peut démarrer et fonctionner lors d'un court essai de mise en service, tout en subissant des mois plus tard de la corrosion, une combustion instable, des dépôts, une dégradation de l'huile ou des arrêts répétés si le traitement et la surveillance du gaz ne sont pas conçus comme une partie intégrante du système électrique.
Une exploitation sûre commence par une spécification définie du gaz combustible
Un projet fiable commence par une spécification écrite du gaz combustible. Elle doit être émise ou approuvée par le fournisseur du moteur et utilisée par l'équipe du site comme limite d'exploitation mesurable. Les hypothèses génériques concernant le biogaz sont risquées, car l'étalonnage du moteur, le taux de compression, la stratégie de combustion, le comportement de déclassement et la conception de la rampe de gaz diffèrent selon les modèles.
La concentration en méthane mérite une attention particulière. Elle détermine le pouvoir calorifique du gaz et affecte directement le volume de combustible nécessaire pour maintenir la puissance électrique. Lorsque la teneur en méthane diminue, le groupe électrogène nécessite un débit de gaz plus élevé ; si le système de gaz ne peut pas fournir ce débit à une pression stable, la puissance de sortie peut diminuer ou le moteur peut s'arrêter. Le dioxyde de carbone n'est pas combustible, mais il n'est pas sans conséquence sur le plan opérationnel : une teneur élevée ou fluctuante en CO2 réduit la densité énergétique et peut rendre le contrôle du rapport air-carburant moins stable.
Un groupe électrogène au gaz de 500 kW doit donc être évalué par rapport aux compositions minimale, maximale et normale attendues du gaz, et non uniquement par rapport à un résultat de laboratoire moyen. L'échantillonnage doit également refléter l'ensemble du cycle du procédé, y compris les changements de matières premières, les conditions de perturbation du digesteur, les variations saisonnières de température et les périodes suivant la maintenance de l'installation de traitement.
Les contaminants présentant les plus grands risques pour la sécurité et la fiabilité
Le sulfure d'hydrogène est généralement le premier contaminant examiné, et à juste titre. En présence d'eau, il peut contribuer à créer des conditions corrosives dans les canalisations, les rampes de gaz, les composants d'échappement et l'huile lubrifiante. Il présente également un grave danger pour le personnel, car il est toxique. L'élimination du H2S n'est pas seulement une mesure de protection du moteur ; elle fait partie de la stratégie globale de sécurité du gaz sur le site.
Le système d'élimination doit être dimensionné pour la charge maximale en soufre, et non simplement pour la charge normale. Des systèmes à média filtrant, une désulfuration biologique, un traitement chimique et d'autres approches peuvent tous être envisagés selon le projet. L'important est de vérifier les performances en sortie, de gérer la percée, de manipuler en toute sécurité les médias usagés lorsqu'il y a lieu et de prévoir un plan de réponse aux alarmes lorsque le H2S augmente de manière inattendue.
L'humidité est une autre source fréquente de défaillances évitables. Le biogaz brut est normalement saturé de vapeur d'eau. Lorsque le gaz refroidit dans les canalisations, des condensats peuvent se former et transporter des composés corrosifs en aval. Un système correctement agencé utilise le refroidissement, la séparation, le drainage et, si nécessaire, le séchage afin de contrôler le point de rosée. Les points bas des canalisations, les pots de condensation, les vannes de purge et la protection contre le gel doivent faire l'objet de la même rigueur d'inspection que le groupe électrogène lui-même.
Les siloxanes sont particulièrement pertinents lorsque les matières premières comprennent des boues d'épuration ou certains déchets municipaux. Lors de la combustion, ils peuvent former des dépôts abrasifs de silice sur les soupapes, les têtes de piston, les culasses, les pièces du turbocompresseur et les composants côté échappement. Leur présence ne peut être déterminée ni par l'odeur ni par une simple mesure du méthane. Si les matières premières rendent la présence de siloxanes plausible, des analyses en laboratoire ainsi que des dispositifs d'adsorption ou de filtration adaptés doivent être envisagés avant de finaliser le choix du moteur.
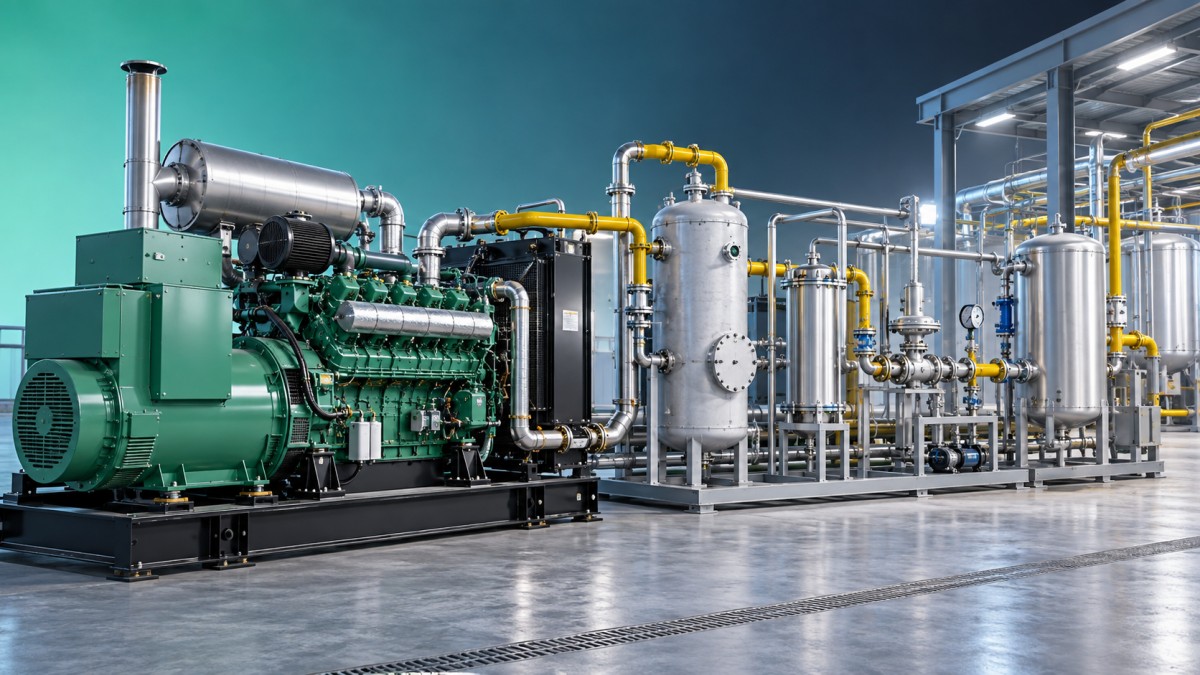
L'unité de traitement du gaz et le groupe électrogène doivent fonctionner comme un seul système
Le traitement du gaz ne consiste pas simplement à installer un épurateur en amont du moteur. La chaîne de conditionnement du gaz doit maintenir la pression, la température, la propreté et le débit dans des conditions transitoires. Des variations soudaines de la demande, l'instabilité d'un ventilateur, un filtre colmaté, un piège à condensats plein ou la percée d'un média de traitement peuvent tous se traduire au niveau du groupe électrogène par un problème de combustion.
Au minimum, la revue de conception du site doit définir la fonction prévue de la filtration du gaz, de l'élimination des condensats, de la régulation de pression, de la protection contre la surpression, de l'arrêt d'urgence, de la ventilation et de la détection de gaz. La classification des zones dangereuses, le choix des équipements électriques, la ventilation, le contrôle des sources d'inflammation et les procédures d'urgence doivent être confirmés au regard des exigences locales et de la configuration réelle de l'installation. Ces décisions relèvent de la revue de sécurité du projet et ne doivent pas être traitées après coup lors de la mise en service.
Le système de commande du moteur doit également comporter une logique de protection claire. Une faible pression de gaz, une température du gaz trop élevée ou trop basse, une mauvaise qualité du gaz lorsque des mesures en ligne sont disponibles, des alarmes de fuite de gaz, une survitesse, une température d'échappement anormale et des événements liés aux ratés d'allumage doivent entraîner des avertissements définis, une réduction de charge ou des actions d'arrêt. La réponse appropriée dépend des exigences du fabricant du moteur et de l'évaluation des risques du site, mais les opérateurs ne doivent jamais être laissés à interpréter un défaut de combustible en cours de développement à partir d'une seule alarme.
Le contrôle qualité doit se concentrer sur les tendances, et non sur des résultats d'essais occasionnels
Un rapport d'analyse de gaz propre ne prouve pas une compatibilité durable. Un programme de contrôle qualité utile combine des indicateurs continus du procédé avec un échantillonnage planifié. Le méthane, l'oxygène, la pression, la température et le H2S peuvent nécessiter une surveillance continue ou fréquente selon le système et le profil de risque. Le contrôle de l'humidité doit être vérifié par la gestion des condensats et des contrôles liés au point de rosée. Des analyses en laboratoire peuvent être périodiquement nécessaires pour les composés qu'il n'est pas pratique de mesurer en continu sur le site.
Les données de fonctionnement du groupe électrogène révèlent souvent un problème avant que des dommages visibles n'apparaissent sur l'équipement. Il convient de surveiller les variations de consommation spécifique de gaz, l'instabilité de charge, l'écart de température d'échappement entre les cylindres, l'activité du contrôle de cliquetis, l'état de l'huile, la pression différentielle des filtres et les schémas d'arrêts non planifiés. Ces éléments ne constituent pas automatiquement une preuve de mauvaise qualité du biogaz, mais ils sont de précieux signaux invitant à comparer le comportement du moteur avec les relevés de qualité du gaz.
L'analyse de l'huile lubrifiante est particulièrement utile avec le biogaz, car les contaminants corrosifs et l'usure anormale peuvent ne pas être visibles lors des inspections de routine. Les intervalles de maintenance ne doivent pas simplement reprendre ceux utilisés pour le gaz naturel acheminé par canalisation. Ils doivent être revus dès que les premières données d'exploitation sont disponibles et ajustés conformément aux recommandations de maintenance du fournisseur du moteur.
Décisions courantes qui entraînent des problèmes
L'erreur la plus courante consiste à sélectionner un groupe électrogène uniquement en fonction de sa capacité électrique nominale. Une puissance nominale de 500 kW indique peu de choses sur la tolérance au combustible. Les équipes doivent vérifier si la puissance annoncée s'applique à leur composition réelle du gaz, à leurs conditions ambiantes, à leur altitude et au mode de fonctionnement requis. Un groupe techniquement capable d'utiliser du biogaz peut nécessiter un déclassement lorsque la teneur en méthane est inférieure à celle des conditions de référence du combustible.
Une autre erreur consiste à considérer l'oxygène comme un problème mineur de qualité. L'oxygène peut pénétrer par des fuites d'air, une mauvaise étanchéité du digesteur ou des dispositifs inadaptés de manutention du gaz. Au-delà de son impact sur la composition du combustible, il peut affecter le comportement de combustion et crée des considérations de sécurité supplémentaires. Sa limite acceptable doit être définie par la conception du moteur et du système, puis surveillée dans le cadre de l'exploitation courante.
Enfin, il ne faut pas supposer qu'un essai réussi à vide démontre une adéquation à long terme. Le groupe électrogène doit être testé à travers des paliers de charge réalistes et, lorsque cela est possible, dans la plage attendue des conditions de combustible. Les enregistrements de mise en service doivent documenter l'analyse du gaz, les déclenchements de protection, la stabilité de la pression, les relevés d'échappement, les obligations en matière d'émissions lorsqu'elles s'appliquent et les seuils d'alarme finaux approuvés pour le site.
Appliquer la même rigueur à d'autres combustibles gazeux variables
La même approche d'ingénierie s'applique au-delà du biogaz. Les projets pétroliers utilisant du gaz de pétrole associé ou du gaz de torchère nécessitent également une analyse de la composition, un contrôle des contaminants, une gestion de la pression et une logique de protection avant que les équipements de production électrique ne soient adaptés au combustible. Des systèmes plus importants, tels que legroupe électrogène au gaz de 1000 kW, sont utilisés dans les applications pétrolières pour convertir l'APG et le gaz de torchère en électricité plutôt que d'envoyer un combustible utilisable vers une torchère. L'objectif opérationnel peut inclure la réduction du torchage et des émissions associées, mais la sécurité des performances dépend toujours du flux de gaz réel et des contrôles du site.
Amico Gas Power Co., Ltd associe le développement d'équipements de production d'électricité au gaz à des capacités de services pétroliers, d'applications de production distribuée et de gestion intelligente de l'énergie. Son installation de Chengdu comprend des ressources pour le développement, les essais et l'inspection de moteurs à gaz et de groupes électrogènes, tandis que son équipe de R&D a participé au projet national chinois « 863-Natural Gas Engine ». Pour les projets impliquant des gaz non standard, ce type d'expérience en ingénierie est particulièrement important lorsqu'il est appliqué dès le début : avant que l'étendue du traitement du gaz, la configuration du moteur, la philosophie de commande et les critères d'acceptation ne soient arrêtés.
La réponse pratique est oui : du biogaz traité peut alimenter en toute sécurité un groupe électrogène au gaz de 500 kW lorsque les performances du traitement sont mesurables, que le moteur est configuré pour la qualité réelle du gaz et que les systèmes de sécurité du site sont conçus autour d'écarts crédibles plutôt que de conditions idéales. Avant d'approuver un système, les équipes qualité et sécurité doivent demander la spécification proposée du gaz combustible, le plan d'échantillonnage, les limites du procédé de traitement, la matrice des arrêts de protection et l'approche de maintenance. Ces documents fournissent une base d'approbation bien plus solide qu'une simple déclaration selon laquelle l'unité est « compatible avec le biogaz ».

Contactez-nous
Veuillez utiliser le formulaire ci-dessous pour nous contacter.
Si vous avez besoin d'une réponse, nous vous contacterons dès que possible.